


Balita sa Industriya
Bahay / Balita / Balita sa Industriya / Salt Bath Heat Treatment: Proseso, Mga Uri ng Asin, Gastos, at Mga Limitasyon sa Kaligtasan
Salt Bath Heat Treatment: Proseso, Mga Uri ng Asin, Gastos, at Mga Limitasyon sa Kaligtasan
Petsa:Sep 21, 2026
Sa 1,050 °C, ang isang rack ng A2 tooling insert na ibinaba sa tinunaw na asin ay umaabot sa austenitizing temperature sa humigit-kumulang 60 hanggang 90 segundo. Ang parehong rack sa isang cold-wall vacuum furnace ay nangangailangan ng 35 hanggang 45 minuto. Ang puwang na iyon ay hindi isang detalye ng pag-iiskedyul. Itinatakda nito ang laki ng butil ng austenite, naka-lock na ang distortion sa bahagi bago magsimula ang quench, at ang straightening labor na lumilitaw sa scrap report sa susunod na buwan.
Paligo sa asin heat treatment ay ang pinakamabilis na komersyal na paraan upang dalhin ang bakal sa temperatura at hawakan ito nang pantay. Nakukuha nito ang lugar kapag manipis ang mga seksyon o kumplikado ang geometry, kapag ang pagbaluktot ay dapat manatili sa loob ng ilang 1000 ng isang pulgada, o kapag ang proseso ay nangangailangan ng isothermal hold tulad ng martempering, austempering, o isang nitriding at carburizing salt. Ito ay maling pagbili kapag ang mga bahagi ay makapal, taunang tonelada ay mababa, o walang sinuman sa sahig ang gustong magkaroon ng salt chemistry, fume extraction, at waste disposal. Tatlong numero ang magpapasya dito: pinakamababang kapal ng seksyon, taunang tonelada, at ang kasalukuyang scrap o straightening rate.
Ang sumusunod ay ang paglipat ng init sa likod ng proseso, ang mga pamilya ng asin at ang kanilang mga bintana ng temperatura, isang magkatabing paghahambing sa mga vacuum at atmosphere furnace, ang mga nakatagong gastos na hindi kailanman lumalabas sa isang quotation, at ang maintenance routine na nagpapanatili sa isang paliguan.
Ano ang Mangyayari sa Loob ng Molten Salt Bath
Ang salt bath ay isang pinainitang kaldero ng tinunaw na asin, kadalasang isang nitrate, nitrite, chloride, o cyanide-based mixture, na naglilipat ng init sa workpiece sa pamamagitan ng direktang kontak sa likido. Dahil ang bahagi ay hindi kailanman nakalantad sa hangin sa temperatura, walang sukat at walang decarburization sa ibabaw, at walang proteksiyon na kapaligiran upang balansehin.
Ang paglipat ng init ay limitado sa bahagi, hindi sa pugon
Ang molten salt ay nasa density na malapit sa 1.8 hanggang 2.0 g/cm3 na may malaking volumetric heat capacity, kaya ang paliguan ay kumikilos bilang isang thermal reservoir sa halip na isang air stream. Ang convective coefficient nito laban sa bakal ay isa hanggang dalawang order ng magnitude na mas mataas kaysa sa isang circulating atmosphere furnace. Ang ibabaw ng bahagi ay umabot sa temperatura ng paliguan halos kaagad, at ang natitirang oras ay itinakda sa pamamagitan ng pagpapadaloy sa pamamagitan ng seksyon. Ang isang 25 mm na seksyon na nangangailangan ng 40 minuto sa vacuum ay maaaring mangailangan ng 3 hanggang 4 na minuto sa asin.
- Pagkakapareho ng temperatura: na may agitation, ang isang well-maintained bath ay humahawak ng load sa loob ng humigit-kumulang ±3 hanggang ±5 °C, na sumusuporta sa masikip na austenitizing window at repeatable case depth.
- Walang oksihenasyon o decarburization: ang likido ay hindi kasama ang hangin, kaya ang mga machined surface ay iniiwan ang paliguan na malinis at handa para sa susunod na operasyon.
- Isothermal holding: Ang pangalawang paliguan sa 200 hanggang 350 °C ay nagbibigay-daan sa martempering o austempering hanggang sa matapos ang pagbabago sa isang temperatura.
- Buoyant na suporta: dinadala ng likido ang bahagi, binabawasan ang sag na sanhi ng gravity sa mahaba o manipis na mga bahagi.
Pagtutugma ng kimika ng asin sa window ng temperatura
Talahanayan 1: Mga pamilya ng asin na ginagamit sa pang-industriya na paggamot sa init, na pinagsama ayon sa temperatura ng pagtatrabaho.
Ang pagpili ng asin ay hindi mapapalitan. Ang nitrate at nitrite salts ay nabubulok sa itaas ng humigit-kumulang 600 °C at maaaring marahas na tumutugon sa ilang mga metal at organiko; ang mga chloride salts ay sumisipsip ng kahalumigmigan at dapat magsimula nang dahan-dahan; Ang mga cyanide-bearing salts ay nangangailangan ng dedikadong bentilasyon, hiwalay na tooling, at kontroladong paggamot sa basura. Ang pagpapatakbo ng maling asin sa maling temperatura ay isang insidente sa kaligtasan, hindi isang isyu sa kalidad.
Salt Bath vs Vacuum vs Atmospera: Isang Praktikal na Paghahambing
Talahanayan 2: Karaniwang pang-industriya na hanay para sa isang 25 mm na seksyon; ang mga eksaktong halaga ay nakasalalay sa haluang metal, pag-load, at kundisyon ng kagamitan.
Ang pattern ay pare-pareho. Ang asin ay nanalo sa bilis, pagkakapareho, at kontrol sa pagbaluktot, at natalo sa pamamahala ng kimika at paghawak ng basura. Panalo ang vacuum sa kalinisan para sa makapal, mataas na halaga ng mga bahagi ngunit mabagal na umiinit. Ang mga atmosphere furnace ay nakaupo sa gitna at nananatiling pinakamurang ruta para sa tempering o annealing malalaking volume kung saan ang bahagyang oksihenasyon sa ibabaw ay matitiis.
Mga Nakatagong Sukatan: Heat-Up, Drag-Out, at Chemistry Drift
1.0
Paligo sa asin
3.0
Fluidized na kama
5.0
Atmosphere
8.0
Vacuum
Figure 1: Relative heat-up time index para sa 25 mm na seksyon, salt bath = 1.0.
Ang oras ng pag-init ay ang nakikitang sukatan. Drag-out ang mahal. Ang bawat bahaging umaalis sa paliguan ay may dalang asin sa ibabaw nito, karaniwang ilang gramo hanggang ilang sampu ng gramo, at ang asin na iyon ay napupunta sa banlawan ng tubig, sa tangke ng pamatay, o sa sahig. Sa paglipas ng isang taon, ang drag-out ay karaniwang ang pinakamalaking linya ng pagkonsumo ng asin sa badyet, mas malaki kaysa sa mga pagkawala ng evaporation, at ito ay tahimik na lumalaki na may bahaging kumplikado.
Ang chemistry ng paliguan ay umaanod din. Ang mga nitrate bath ay nag-iipon ng carbonate habang tumatanda ito, na nagpapataas ng punto ng pagkatunaw at nagpapababa sa magagamit na pinakamataas na temperatura. Kinokolekta ng mga chloride bath ang mga oxide at putik na nag-insulate ng mga elemento ng pag-init at lumilikha ng stratification ng temperatura. Karamihan sa mga tindahan ay sinusuri ang paliguan linggu-linggo o dalawang linggo at nagbubuhos ng putik buwan-buwan; Ang paglaktaw sa nakagawiang iyon ay lumalabas bilang mali-mali na lalim ng kaso bago ito lumabas bilang isang nabigong bahagi.
Kung Saan Tinukoy Pa rin ang Mga Salt Bath
Tool at mamatay: 34%
Mga bahagi ng aerospace: 22%
Automotive powertrain: 18%
Mga instrumentong medikal: 12%
Enerhiya at mabibigat na kagamitan: 8%
Iba pa: 6%
Figure 2: Tinatayang pamamahagi ng paggamit ng proseso ng tinunaw na asin sa mga end market.
Ang pamamahagi ay may katuturan kapag ang pagbaluktot at kapal ng seksyon ay isinasaalang-alang nang magkasama. Kasama sa paggawa ng tool at die ang manipis, mataas na tigas na seksyon kung saan mahal ang pag-straightening. Ang mga bahagi ng aerospace at automotive ay may masikip na dimensional tolerance at nakadokumentong mga window ng proseso. Ang mga medikal at enerhiya na aplikasyon ay gumagamit ng asin pangunahin para sa likidong nitriding, kung saan ang paliguan ay doble bilang isang medium na nagpapatigas sa kaso sa halip na isang medium lamang ng pag-init.
Payback, Pagpili, at Limang Hakbang na Proseso ng Pagbili
Ang isang linya ng asin ay nagbabayad sa pamamagitan ng pagbawas ng scrap at cycle ng oras. Kung itinutuwid ng isang tindahan ang 5% ng mahahabang shaft nito ngayon at dinadala iyon ng mas mababa sa 1% gamit ang proseso ng isothermal salt, karaniwang sinasaklaw ng pagtitipid ang isang nitrate bath sa loob ng 18 hanggang 30 buwan. Kung ang pagbaluktot ay hindi isang problema at ang mga seksyon ay makapal, ang asin ay bihirang magbayad ng lahat.
- Ayusin muna ang window ng temperatura. Tukuyin ang eksaktong temperatura ng austenitizing, austempering, o nitriding at oras ng pagpigil; ito ay nagpapaliit sa pamilya ng asin bago ang anumang kagamitan ay sinipi.
- Itugma ang asin, pagkatapos ay sukatin ang palayok. Ang laki ng palayok ay sumusunod sa pinakamalaking load, hindi ang average na load. Ang paglo-load sa itaas ng humigit-kumulang 30 hanggang 40% ng dami ng paliguan sa mga bahagi ay lumulubog sa temperatura at mag-uunat sa cycle nang hindi mahuhulaan.
- Magpasya sa pagkabalisa at isang pangalawang paliguan. Ang pagkabalisa ay naghahatid ng ±3 hanggang ±5 °C na pagkakapareho; ang pangalawang, mas maliit na paliguan ay kung ano ang nagbibigay-daan sa martempering at austempering.
- Magplano ng pre-heat at post-rinse na kagamitan. Ang kahalumigmigan sa mga bahagi ay nagdudulot ng marahas na spatter sa isang mainit na paliguan, at ang natitirang asin ay dapat banlawan at patuyuin sa mga butas at sinulid.
- I-budget ang daloy ng basura mula sa unang araw. Ang mga basurang asin na may dalang cyanide ay hindi mapupunta sa isang planta ng paggamot sa munisipyo; Ang alkaline chlorination o lisensyadong pagtatapon ay isang paulit-ulit na gastos, hindi isang beses na proyekto.
Para sa mga tindahan na nagpapasya sa chemistry na pasanin ay hindi katumbas ng halaga, isang kontroladong-atmosphere ruta gamit ang napatunayan serye ng mataas na temperatura ng pugon Sinasaklaw ng kagamitan ang tempering, preheating, at maraming hakbang sa pagpapatigas ng kaso nang walang imbentaryo ng tinunaw na asin o permit ng basura.
 Pag-andar ng timer Vacuum Atmosphere Furnace Ang mga vacuum atmosphere furnace ay mga pangunahing kagamitan para sa mataas na temperatura na paggamot sa init ng mga materyales sa pamamagitan ng paglikha ng vacuum at pagpapakilala ng isang kinokontrol na kapaligiran (tulad ng sa... Tingnan ang Produkto →
Pagpapanatili, Kaligtasan, at Pagsunod
Regular na pangangalaga sa paliguan
- Suriin ang kimika ng asin linggu-linggo: carbonate content sa nitrate bath, cyanate content sa nitriding salts, at moisture sa chlorides.
- Skim sludge at dross bago ito umabot sa heating elements, at panatilihin ang isang nakasulat na log ng mga idinagdag na asin at decanting date.
- Huwag kailanman magdagdag ng malamig na asin o basang kasangkapan sa isang tumatakbong paliguan; dahan-dahang mag-charge sa gilid at hayaang muling mag-stabilize ang tunaw bago i-load ang mga bahagi.
- Takpan ang paliguan kapag walang ginagawa upang mabawasan ang pagkawala ng enerhiya at limitahan ang pagsipsip ng kahalumigmigan sa magdamag.
Pagpatuyo ng mga bahagi bago at pagkatapos maligo
Ang kahalumigmigan ay ang pinakakaraniwang sanhi ng pagputok ng salt bath. Ang tubig na nakulong sa butas na butas o sinulid na butas ay kumikislap agad na umuusok sa 500 °C at nagtatapon ng asin mula sa palayok, at ganoon din ang naaangkop sa mga basang kabit, mamasa-masa na thermocouples, at malamig na bahagi na dinala sa isang basang silid. Ang isang high-precision drying oven ay ang karaniwang tool para sa hakbang na iyon, na pinapanatili ang mga bahagi sa 120 hanggang 150 °C hanggang sa walang natitira na masusukat na kahalumigmigan.
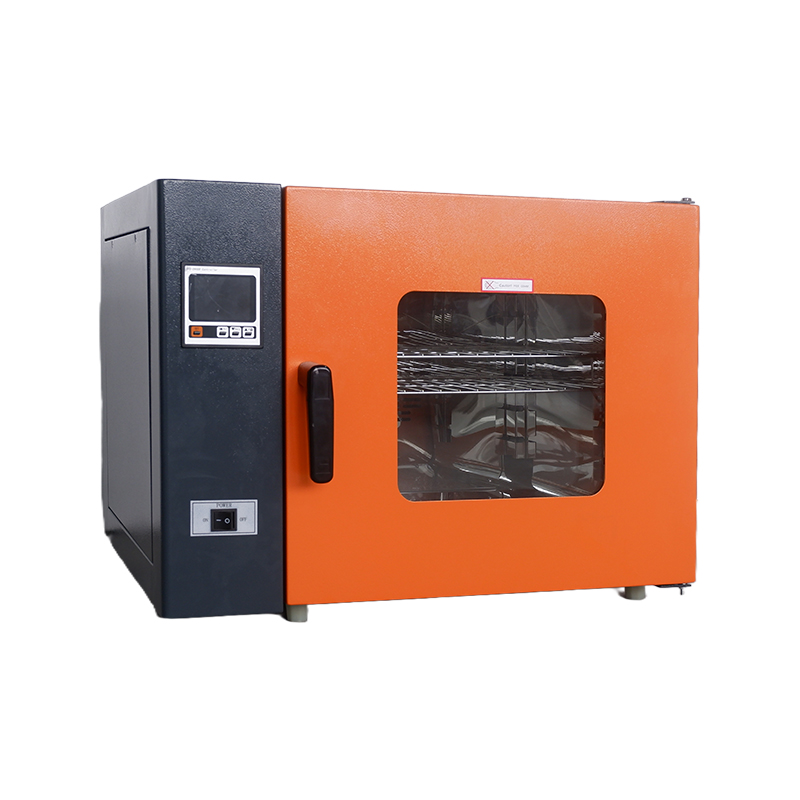 200℃ High-Reliability High-Precision Drying Oven Ang mga precision drying oven, bilang precision heat treatment equipment, ay kailangang-kailangan na pangunahing kagamitan sa modernong pang-industriya at siyentipikong mga sistema ng pananaliksik. Ang kanilang pangunahing prinsipyo... Tingnan ang Produkto →
Pagkatapos ng paggamot, iniiwan ng mga bahagi ang paliguan na pinahiran ng asin. Ang isang mainit na tubig banlawan ay nag-aalis ng karamihan sa mga ito; ang natitira ay nagtatago sa mga cavity at thread. Hinihila ng vacuum drying oven ang natitirang kahalumigmigan sa mababang temperatura, na pumipigil sa flash corrosion at pinipigilan ang natitirang asin mula sa muling pag-hydrate sa mga machined surface.
 Napakagandang Hitsura Flexible at Maginhawang Vacuum Drying Oven Ang produktong ito ay nagtatampok ng patayo, floor-standing na disenyo, na mahusay na pinagsama ang vacuum pump at working chamber sa isang solong, compact na istraktura. Tinatanggal nito ang... Tingnan ang Produkto →
Pagsunod at dokumentasyon
Ang mga furnace ng asin ay nasa ilalim ng parehong pyrometry at kalidad na mga balangkas tulad ng anumang iba pang kagamitan sa paggamot sa init: AMS 2750 para sa aerospace, CQI-9 para sa automotive, NADCAP para sa mga espesyal na proseso, at ISO 9001 para sa pangkalahatang pamamahala ng kalidad. Asahan ang quarterly temperature uniformity survey at buwanang pagsusuri sa control at recording instruments, kasama ang fume extraction records at waste manifests para sa nitrate o cyanide-bearing material. Ang mga tindahan na bumibili ng mga kagamitang may rating sa kaligtasan sa presyo lamang ay karaniwang natutuklasan ang tunay na halaga sa ibang pagkakataon; lumilitaw ang parehong pattern sa bawat kategorya ng protective hardware, kabilang ang explosion-proof na kagamitan para sa mga mapanganib na lugar .
Salt bath heat treatment ay isang nakatutok na tool, hindi isang pangkalahatang solusyon. Naghahatid ito ng mga rate ng pag-init, pagkakapareho, at isothermal na kontrol na walang katumbas na gas furnace, at bilang kapalit ay humihingi ito ng disiplinadong kimika ng asin, kontrol sa kahalumigmigan, bentilasyon, at plano ng basura. Kung ang iyong mga bahagi ay manipis, ang iyong mga target sa pagbaluktot ay mahigpit, at ang iyong mga volume ay nagbibigay-katwiran sa kimika, ang proseso ay mananatili sa lugar nito sa sahig sa loob ng mga dekada. Kung hindi, ang wastong laki ng vacuum o atmosphere system ay magiging mas murang patakbuhin at mas madaling ibigay sa susunod na shift. Magpasya gamit ang kapal ng seksyon at ang rate ng scrap sa harap mo, hindi sa presyo ng pagbili.
Magpadala ng Mensahe
Mga Inirerekomendang Produkto
Ang mga produktong ibinigay ng mga sikat na negosyo ay lubos na pinagkakatiwalaan ng mga gumagamit.


- CONTACT
-
- No. 119, Qingliang Avenue, Yaozhuang Town, Zhejiang, China.
- [email protected] ( Email )
- +86-13671719019 ( Phone )
- +86-021-57440136 ( Tel )
- PRODUKTO
-
- Serye ng Drying Oven
- Serye ng Vacuum Box
- Explosion-proof na Serye
- Serye ng High-temperature na Furnace
- Serye ng Incubator
- Serye ng Test Chamber
- Iba pang Serye
- Sapilitang Air Drying Oven
- Pugon ng Paglaban
- Vacuum Tube Furnace
- Incubator ng amag
- Vacuum Atmosphere Furnace
- Biochemical Incubator
- Carbon Dioxide Incubator
- Explosion-Proof Vacuum Drying Oven
- Mataas at Mababang Temperature Test Chamber
- MABILIS NA LINK
- Bahay
- Mga produkto
- Tungkol sa Amin
- Produksyon
- Proyekto
- Balita
- Makipag-ugnayan
- MOBILE
Copyright ©
Shanghai Dengsheng Instrument Manufacturing Co., Ltd.
Lahat ng Karapatan ay Nakalaan. Mga Tagagawa ng Laboratory Equipment

 Bumalik sa Itaas
